
ซ่อมขึงตะแกรงร่อนใหม่ vs ซื้อโครงยกชุด: วิเคราะห์ความคุ้มค่าและมาตรฐานวัดความตึงสำหรับโรงงานยุคใหม่
เมื่อใช้งานเครื่องร่อนคัดขนาด (Vibrating Screen) ไปได้ระยะหนึ่ง สิ่งที่หลีกเลี่ยงไม่ได้คือการสึกหรอและฉีกขาดของผ้าตะแกรงสแตนเลสจากการเสียดสีและแรงสั่นสะเทือนต่อเนื่อง ปัญหาที่ฝ่ายซ่อมบำรุงและฝ่ายจัดซื้อต้องตัดสินใจเป็นประจำคือ ควรสั่งผลิตโครงตะแกรงใหม่ทั้งชุด หรือส่งเฉพาะโครงเดิมเข้ามาใช้บริการ ซ่อมขึงตะแกรง ใหม่ บทความนี้จะพามาวิเคราะห์ข้อดี-ข้อจำกัดในเชิงวิศวกรรม ความคุ้มค่าทางต้นทุน และขั้นตอนการตรวจสอบคุณภาพที่ช่วยให้โครงตะแกรงเดิมกลับมาทำงานได้เต็มประสิทธิภาพอีกครั้ง
ลดขยะโลหะในไลน์ผลิต (Zero Waste) ด้วยการซ่อมขึงตะแกรงที่ได้ค่าความตึงผิวตามมาตรฐานวิศวกรรม
ทำไมโครงสแตนเลสเดิมถึงนำกลับมาซ่อมขึงตะแกรงใหม่ได้?
ในชุดตะแกรงของเครื่องร่อนกลม (Round Vibration Machine) และเครื่องร่อนสี่เหลี่ยม (Square Vibration Machine) ชิ้นส่วนที่รับภาระเสียดสีโดยตรงคือ “ผืนตะแกรงลวดสแตนเลส” ส่วนตัว “โครงวงแหวนหรือกรอบเฟรมสแตนเลส” มีความหนาและแข็งแรงสูง หากโครงเดิมไม่ได้บิดเบี้ยวแตกร้าวจากการตกกระแทก สามารถนำมาลอกผ้าตะแกรงเก่าและกาวเดิมออก เพื่อขึงผ้าตะแกรงผืนใหม่ทดแทนได้ทันที
- ลดต้นทุนการจัดซื้อ: การส่งโครงเดิมมาซ่อมขึงใหม่ช่วยประหยัดงบประมาณได้มากกว่าการสั่งผลิตโครงใหม่ยกชุด เพราะไม่ต้องเสียค่าวัสดุสแตนเลสและค่าขึ้นรูปโครงซ้ำ
- ตอบโจทย์แนวคิด Zero Waste ในโรงงาน: ลดปริมาณเศษขยะโลหะขนาดใหญ่ที่ต้องทิ้งจากการเปลี่ยนอะไหล่ทั้งชุด หมุนเวียนทรัพยากรที่มีอยู่ให้เกิดประโยชน์สูงสุด
หัวใจของงานซ่อมขึงตะแกรง: “ความตึงผิว” (Mesh Tension) ที่สม่ำเสมอ
สาเหตุที่โรงงานหลายแห่งไม่กล้าซ่อมขึงตะแกรงเองหน้างาน เพราะการดึงด้วยมือไม่สามารถสร้างแรงตึงที่เท่ากันทุกทิศทางได้ หากผืนตะแกรงหย่อนแม้เพียงเล็กน้อย จะเกิดปัญหาตามมา 3 ข้อ:
- วัตถุดิบเคลื่อนที่ช้าและกองสุม: คลื่นการสั่นสะเทือนของมอเตอร์ส่งผ่านหน้าตะแกรงได้ไม่เต็มที่ ทำให้กำลังการผลิตต่อชั่วโมงลดลง
- ตะแกรงเกิดการสะบัดและขาดซ้ำ: จุดที่หย่อนจะเกิดการกระพือสวนทางกับจังหวะสั่นของเครื่อง ทำให้เส้นลวดเกิดความล้า (Fatigue) และฉีกขาดบริเวณขอบอย่างรวดเร็ว
- ขนาดอนุภาคร่อนเพี้ยน: ช่องตาข่ายที่เสียรูปทรงทำให้เม็ดวัตถุดิบขนาดใหญ่หลุดปนลงไปในสินค้าดี
ขั้นตอนการซ่อมขึงและตรวจสอบคุณภาพ (Quality Control) ที่ได้มาตรฐาน
เพื่อให้ตะแกรงที่ซ่อมขึงใหม่มีประสิทธิภาพเทียบเท่าของใหม่จากโรงงาน กระบวนการผลิตและ QC จำเป็นต้องใช้เครื่องมือวัดทางวิศวกรรมเข้ามาควบคุมทุกขั้นตอน:
- การเตรียมผิวโครงเดิม: ขัดทำความสะอาดคราบกาวและสิ่งตกค้างบนขอบเฟรมให้เรียบสนิท เพื่อเพิ่มแรงยึดเกาะของกาวอุตสาหกรรมสูตรเฉพาะทาง
- การขึงตึงด้วยเครื่องดึงมาตรฐาน: ใช้เครื่องขึงตะแกรงควบคุมแรงดึงให้กระจายตัวสม่ำเสมอทั่วทั้งผืน (Uniform Tension)
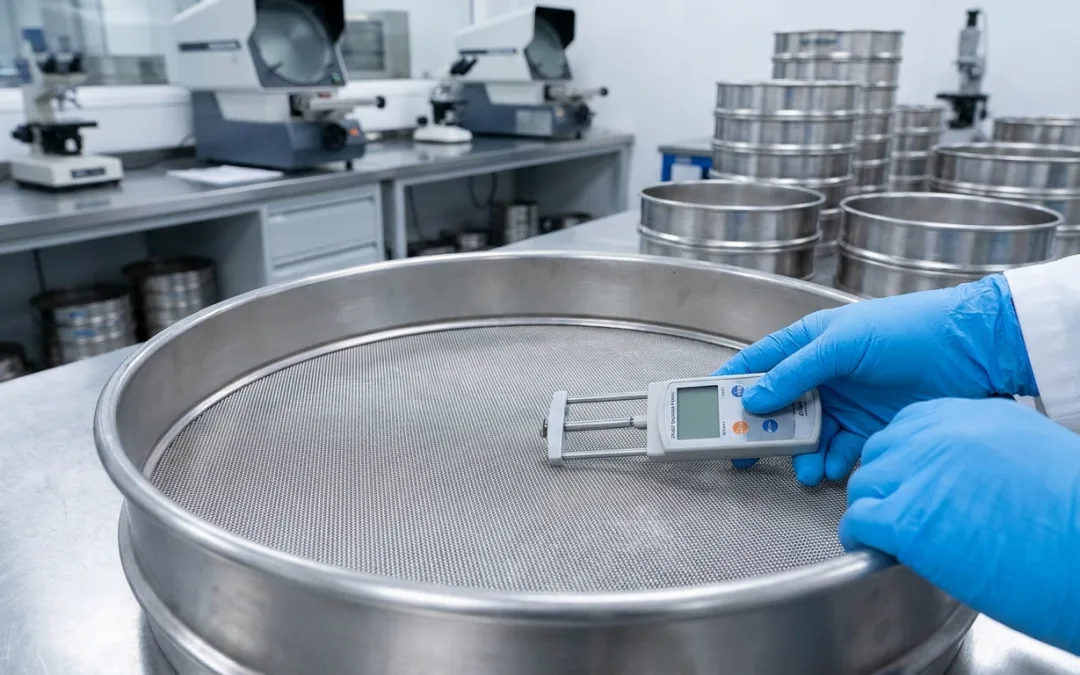
- การตรวจวัดด้วยเครื่องวัดความตึงตะแกรง (Tension Meter): วัดค่าความตึงเป็นตัวเลขดิจิทัลในหลายจุดทั่วหน้าแผ่น เพื่อยืนยันว่าค่าแรงดึงอยู่ในเกณฑ์มาตรฐานของเครื่องร่อนแต่ละรุ่น
- การตรวจสอบขนาดช่องตาและออกใบรับรอง (Test Report): ใช้เครื่องส่องวัดช่องเปิดและขนาดเส้นลวด (Optical Mesh Checker) เพื่อยืนยันความถูกต้องของค่า Mesh ก่อนส่งมอบงาน
สัญญาณเตือนหน้างาน: โครงแบบไหนซ่อมได้ และแบบไหนควรสั่งทำใหม่?
ก่อนส่งโครงเข้ามาซ่อมขึง ช่างหน้างานสามารถประเมินสภาพเบื้องต้นได้ดังนี้:
- ซ่อมขึงใหม่ได้ทันที: ผ้าตะแกรงฉีกขาดเป็นรู ช่องตาข่ายยืดเสียรูป หรือขอบยางกันรั่วเสื่อมสภาพ แต่ตัวโครงวงแหวนและคานรับแรงด้านล่างยังกลมได้ศูนย์และรอยเชื่อมยังสมบูรณ์
- ควรสั่งผลิตโครงใหม่ (Made to Order): โครงสแตนเลสเดิมบิดงอเสียรูปทรงจนไม่สามารถวางแนบสนิทกับตัวถังเครื่องร่อนได้ หรือรอยเชื่อมโครงหลักแตกร้าวจากอายุการใช้งานที่ยาวนาน
เราพร้อมให้คำปรึกษา ด้านการผลิตตะแกรงอุตสาหกรรม เครื่องร่อนคัดขนาด และบริการซ่อมขึงตะแกรงครบวงจร ติดต่อเราได้ทุกช่องทาง
บริษัท ไทยพีชเทค จำกัด (THAI PEACH TECH CO., LTD.)
98/18 ม.11 แฟคตอรี่แลนด์ 2 ถนนพุทธมณฑลสาย 5 ต.ไร่ขิง อ.สามพราน จ.นครปฐม 73210
โทร. 089-811-9636, 063-924-5916, 065-212-2415<br